Jak wygląda przemysłowe wytwarzanie płynu do spryskiwaczy i skąd bierze się powtarzalność partii
Spis treści
- Proces od surowców do gotowego produktu
- Stabilność parametrów a rygorystyczne normy jakościowe
- Kolejność operacji na zautomatyzowanych liniach wielkoseryjnych
- Powtarzalność jako wynik kompletnego reżimu technologicznego
Dla hurtowni motoryzacyjnych i sieci supermarketów każda odchyłka parametrów partii płynu do spryskiwaczy oznacza ryzyko reklamacji, zwrotów i utraty zaufania detalistów. Sieci handlowe wymagają produktów wolnych od wad, które z łatwością przetrwają transport i długie magazynowanie na paletach. Powtarzalność partii decyduje o stabilności dostaw i minimalizuje straty w całym łańcuchu dystrybucji. Producent musi zadbać o to, aby każdy z kilkuset tysięcy kanistrów opuszczających linię wykazywał identyczne właściwości fizykochemiczne.
Proces od surowców do gotowego produktu
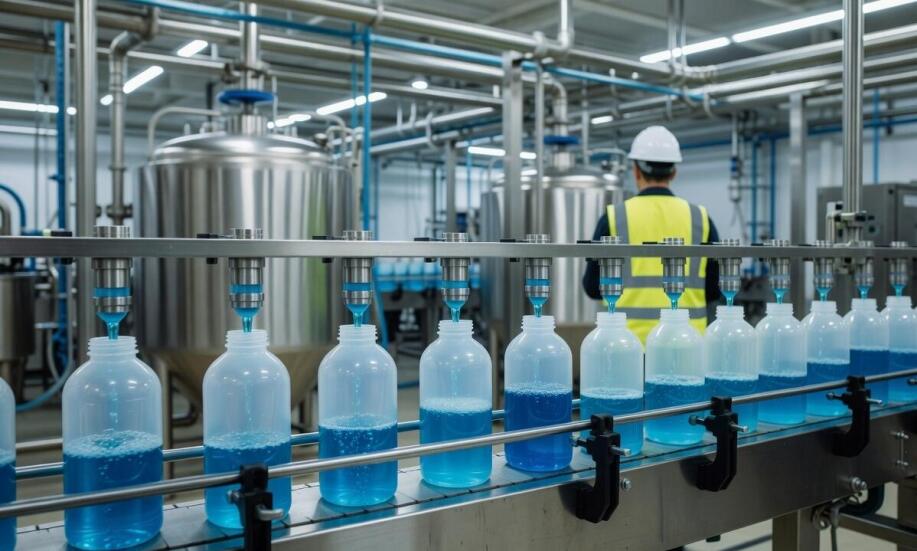
Wytwarzanie chemii motoryzacyjnej zaczyna się od precyzyjnego dozowania surowców bazowych. Przemysłowy producent płynu do spryskiwaczy bazuje na starannie filtrowanej wodzie demineralizowanej, alkoholu etylowym lub izopropylowym oraz glikolu propylenowym. Recepturę zawsze uzupełniają surfaktanty niejonowe odpowiadające za usuwanie brudu oraz specjalistyczne konserwanty chroniące przed psuciem się cieczy. Składniki trafiają do ogromnych mieszalników według ściśle określonej, technologicznej kolejności. Najpierw łączy się bazę alkoholową z glikolem, a następnie dodaje pierwszą porcję wody wraz z surfaktantem. Dopiero w kolejnym kroku dozowana jest reszta wody, a pH koryguje się amoniakiem do wartości 6-7.
Przeczytaj również: Dlaczego zimowy płyn do spryskiwaczy jest niezbędny w sezonie chłodów?
Ostatnim dodawanym składnikiem jest środek konserwujący, który trafia do zhomogenizowanej substancji. Mieszanie zachodzi w kontrolowanej temperaturze, co ułatwia pełne i trwałe połączenie wszystkich użytych związków. Gotowa mieszanina przechodzi przez gęsty system filtracji mechanicznej, usuwający najdrobniejsze zanieczyszczenia i nierozpuszczone resztki. Roztwór o odpowiednich parametrach płynie bezpośrednio na zautomatyzowaną linię rozlewu, gdzie błyskawicznie napełnia się kanistry HDPE. Zamknięty i zintegrowany obieg produkcyjny ogranicza ryzyko błędów ludzkich i gwarantuje fizyczną jednorodność partii. Podobne zasady reżimu technologicznego obowiązują przy przygotowywaniu specjalistycznych płynów do chłodnic w standardzie G11 i G12, które opierają się na glikolu etylenowym.
Przeczytaj również: Jakie są najczęstsze mity dotyczące płynów do spryskiwaczy?
Stabilność parametrów a rygorystyczne normy jakościowe
Kluczowe właściwości fizykochemiczne muszą pozostawać niezmienne dla absolutnie każdego zalanego opakowania. Gęstość prawidłowego płynu zazwyczaj oscyluje wokół 0,95 g/cm³, a jego lepkość nie powinna w żadnym wypadku przekraczać 10 cP. Zimowe odmiany preparatów zawierają od 20 do nawet 50% wysokogatunkowego alkoholu. Wysokie stężenie tej substancji obniża temperaturę krystalizacji do wymaganych przez rynek -22°C. Letnie odpowiedniki opierają się na znacznie mniejszej dawce bazy alkoholowej, zyskując w zamian większą ilość mocnych detergentów radzących sobie z uciążliwymi owadami.
Nawet mikroskopijna zmiana stężenia glikolu lub odchylenie temperatury podczas łączenia surowców wpływa na ostateczny wynik. Podniesienie progu zamarzania zaledwie o 1-2°C sprawia, że gotowy wyrób przestaje spełniać deklarację wydrukowaną na etykiecie. Raporty badawcze z rynku motoryzacyjnego regularnie pokazują, że duża część najtańszych preparatów miewa poważne problemy z utrzymaniem obiecanych parametrów. Nowoczesne fabryki rygorystycznie kontrolują poziom metanolu, który zgodnie z zaostrzonymi normami prawnymi nie może przekraczać 0,6%. Prawidłowe zbilansowanie proporcji i weryfikacja czystości surowców u dostawcy zapobiegają powstawaniu osadów i utracie siły myjącej.
Kolejność operacji na zautomatyzowanych liniach wielkoseryjnych
Produkcja na ogromną skalę wymaga fizycznego odseparowania cyklu zimowego od letniego, co eliminuje ryzyko krzyżowego zanieczyszczenia preparatów. Resztki z poprzedniej, odmiennej szarży potrafią trwale zaburzyć pH lub wprowadzić niepożądane związki chemiczne psujące stabilność płynu. Przemysłowe systemy czyszczenia na miejscu niezwykle skutecznie myją rury transportowe i zbiorniki pomiędzy zmianami bazowych receptur. Kontrola jakości na halach wykorzystuje stałe pobieranie próbek z dozowników oraz zaawansowany system pełnej identyfikowalności. Przypisany indywidualny numer partii ułatwia prześledzenie drogi każdego płynnego składnika aż do głównego magazynu surowców.
Stały nadzór sprzętowy obejmuje też laserowy monitoring poziomu napełnienia, ciśnieniowe testowanie szczelności zakrętek i wizualną ocenę przejrzystości cieczy. Odchylenie dawki alkoholu o ułamek procenta potrafi zepsuć całą wielogodzinną serię rozlewniczą. Z tego względu duże zakłady chemiczne inwestują w zautomatyzowane układy dozujące osiągające dokładność rzędu 0,25-0,35%. Producent Towarzystwo Gospodarcze Task, operujący na rynku krajowym jako marka TG TASK, odpowiada za wyrób około 15 milionów litrów chemii rocznie. Przy takim gigantycznym wolumenie oraz obciążeniu logistycznym wynoszącym aż 800 transportów TIR, bezwzględna spójność procedur zapobiega odchyleniom jakościowym.
Powtarzalność jako wynik kompletnego reżimu technologicznego
Utrzymanie identycznych parametrów w kolejnych tysiącach litrów preparatu nie zależy wyłącznie od jednego wybranego surowca. Kluczem pozostaje rygorystyczne trzymanie się zaplanowanej kolejności dodawania, stabilizacja warunków termicznych oraz chemiczna sterylność całej instalacji. Odbiorcy hurtowi oraz ogólnopolskie sieci detaliczne akceptują wyłącznie taki asortyment, który w każdym dostarczonym opakowaniu oferuje sprawdzoną i potwierdzoną badaniami odporność na mróz. Przemysłowy model pracy z bardzo wymagającym, wielozmianowym harmonogramem wymusza pełną kontrolę na każdym etapie przetwarzania cieczy. Tylko wieloetapowy reżim technologiczny daje rynkowi całkowitą pewność, że na półki sklepowe trafi powtarzalny i w pełni bezpieczny wyrób motoryzacyjny.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-
Procar Auto Elektryk Autoalarm
Samochody - systemy alarmowe, zabezpieczające woj. pomorskie80-229 Gdańsk, Traugutta 84
-
Alarm Professional Przemysław Komperda
Samochody - systemy alarmowe, zabezpieczające woj. małopolskie33-300 Nowy Sącz, Wincentego Pola 6
-
Przedsiębiorstwo Techniczno-Handlowe Combex Spółka z Ograniczoną Odpowiedzialnością
Samochody - lakiery woj. małopolskie30-047 Kraków, Karłowicza 11 lok. 5
-
Przeczytaj także
-
Pozostałe usługi motoryzacyjne
Czy wszystkie dystrybutory do paliw muszą być legalizowane?
Na inwestycję w dystrybutor do paliwa najczęściej decydują się właściciele stacji benzynowych lub osoby, które dopiero myślą o założeniu biznesu tego typu. Znajdują one zastosowanie także w firmach...
-
Części samochodowe
Jak wybrać odpowiedni autokar lub bus na wyjazd grupowy?
Wybór środka transportu na wyjazd grupowy jest kluczowy dla sukcesu przedsięwzięcia. Zrozumienie różnic między autokarami a busami pozwala na świadomą decyzję. Autokary oferują większą przestrzeń,...
-
Części samochodowe

Korzyści z inwestowania w wysokiej jakości części silnikowe
Inwestowanie w wysokiej jakości części silnikowe to świetny sposób na zapewnienie płynnej i wydajnej pracy Twojego pojazdu. Części silnikowe wysokiej jakości mogą pomóc zmniejszyć ryzyko awarii,...
-
Akcesoria samochodowe

Lakier samochodowy w sprayu a trudnodostępne miejsca – jak sobie z tym poradzić?
Lakier samochodowy w sprayu to doskonałe rozwiązanie dla osób pragnących samodzielnie zadbać o wygląd swojego pojazdu. Dzięki łatwości aplikacji oraz oszczędności czasu, staje się on coraz bardziej...